
Automatisierung im Tiefkühllager: Lösungen für alle Zonen
 Pia Prodinger
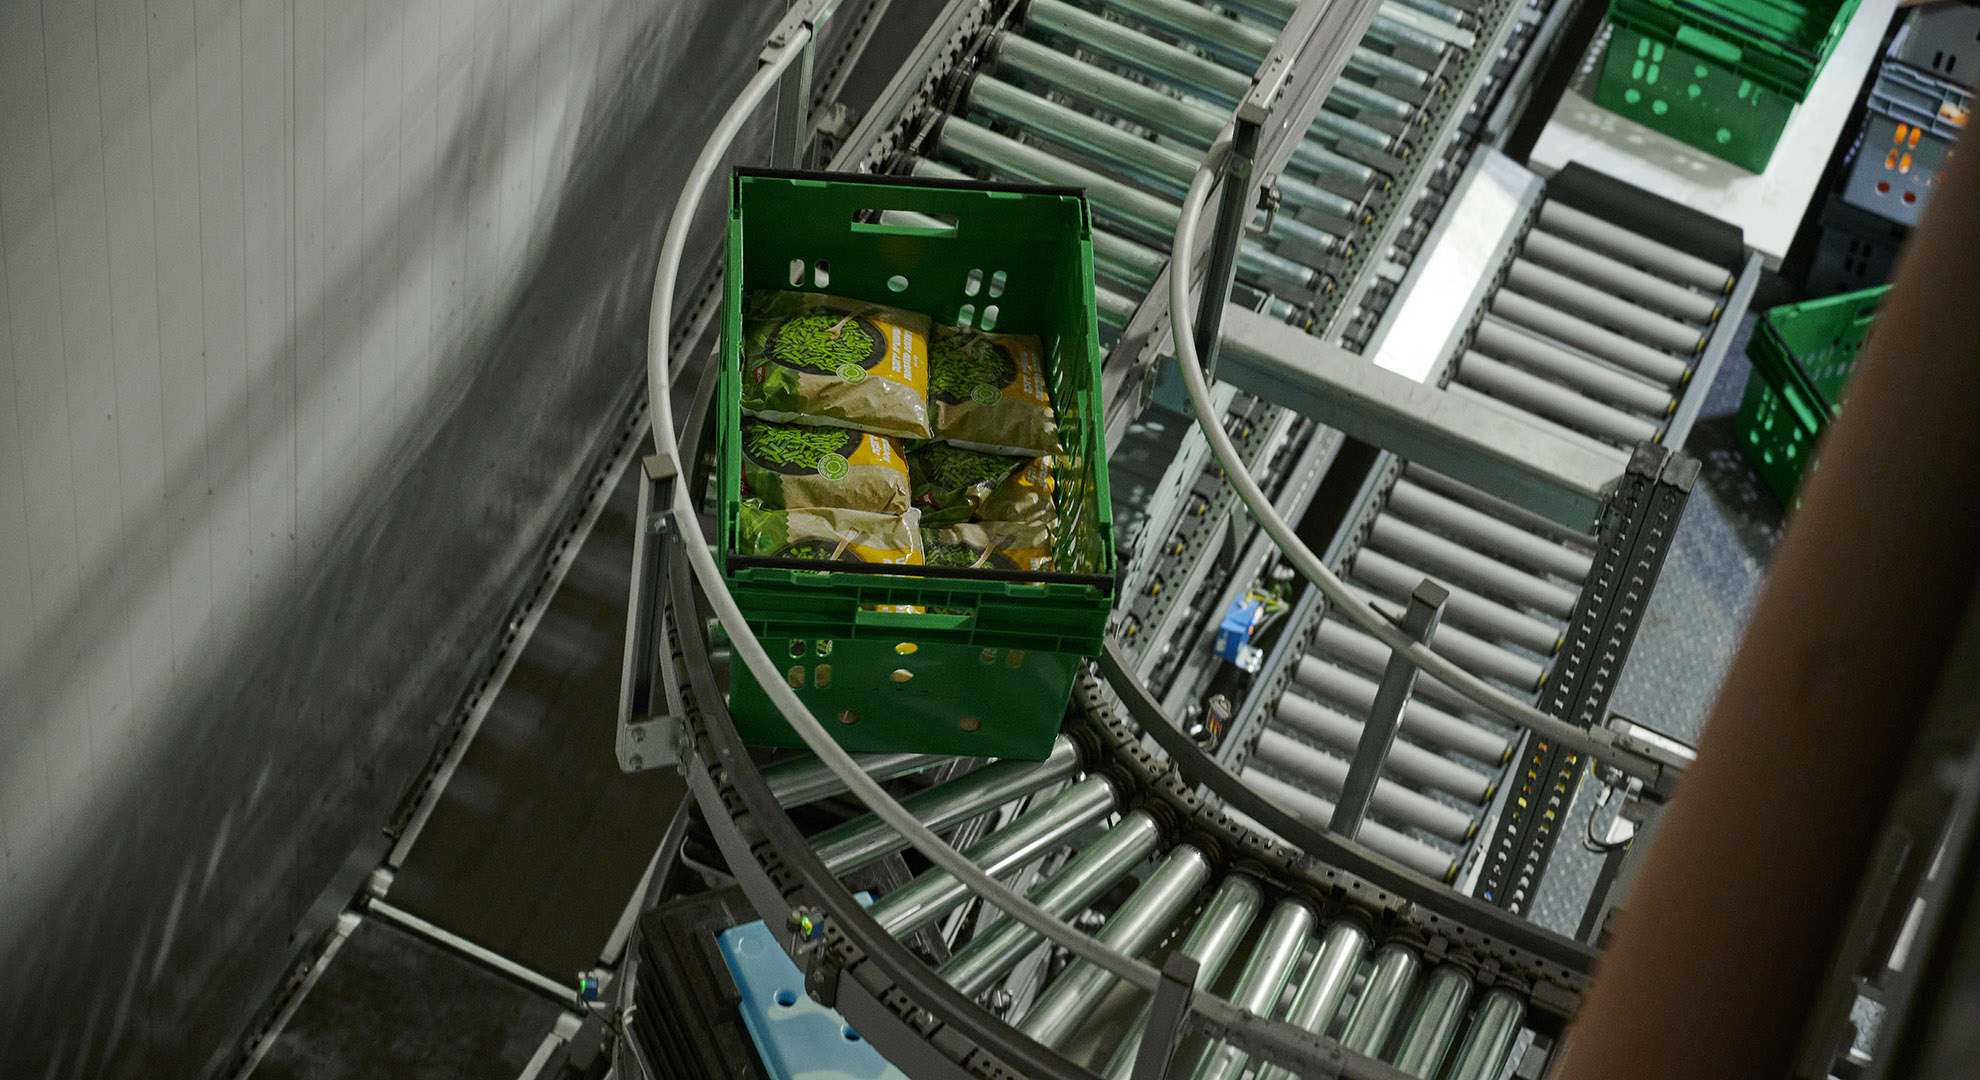
Moderne Lebensmittellogistik erfordert durchgängige Konzepte über alle Temperaturzonen hinweg. Automatisierte Systeme verbinden Tiefkühl-, Frische- und Trockensortimente und sorgen für lückenlose Kühlketten vom Wareneingang bis zur Auslieferung.
Tiefkühllager sind ein zentraler Baustein in der Lebensmittellogistik geworden. Wachsende Sortimente, verschiedene Vertriebskanäle und strenge Qualitätsanforderungen stellen hohe Ansprüche an Technologie, Energieeffizienz und Arbeitsbedingungen. Doch der Erfolg hängt nicht allein vom Frozen-Bereich ab: Alle Sortimentsklassen müssen innerhalb einer logistischen Lösung präzise zusammenspielen.
Die Artikel sollen zum richtigen Zeitpunkt verfügbar sein, Temperaturvorgaben müssen zuverlässig eingehalten und Aufträge optimal für den jeweiligen Vertriebsweg vorbereitet werden. Individuelle Automatisierungskonzepte können diese Anforderungen erfüllen – vom Tiefkühl- über das Frische- bis zum Trockensortiment.
Kühlkettenkonzepte nach Maß
Das Tiefkühllager steht im Zentrum, funktioniert aber nicht isoliert. Sortiment, Auftragsstruktur, Temperaturzonen und Vertriebswege bestimmen, wie Frozen-Artikel gelagert, kommissioniert und in weitere Prozesse eingebunden werden. Die Anforderungen unterscheiden sich je nachdem, ob die Waren für Filialen, den Online-Lebensmittelhandel oder beide Kanäle bereitgestellt werden.
Bei der Filialbelieferung mit Tiefkühlartikeln müssen große Mengen, schwere Gebinde und unterschiedliche Verpackungseinheiten effizient bearbeitet werden. Eine filialgerechte Sequenzierung und intelligente Packmusterberechnung sorgen für stabile Paletten und Rollbehälter. Die Waren stehen in einer Reihenfolge bereit, die eine effiziente Weiterverarbeitung in der Filiale unterstützt.
Im Online-Lebensmittelhandel werden einzelne Artikel aus unterschiedlichen Temperaturzonen präzise zu Kundenaufträgen zusammengeführt. Die Kühlkette muss bis zur Übergabe an die Konsumentinnen und Konsumenten sichergestellt sein. Je nach Konzept kommen aktiv gekühlte Fahrzeuge oder passiv gekühlte Auftragsbehälter mit automatisiert bereitgestellten Kühlelementen zum Einsatz. Tiefkühlartikel können direkt im Frozen-Bereich oder in einer weniger stark gekühlten Zone bei Minusgraden kommissioniert werden.
Automatisierung reduziert Aufenthalt in der Kälte
Automatisierungskonzepte basieren auf standardisierten und erprobten Lösungen, die an die jeweiligen Prozesse und Anforderungen angepasst werden. Das Tiefkühllager kann als eigenständige Frozen-Lösung organisiert oder mit Kühl-, Frische- und Trockensortimenten zu einer durchgängigen Gesamtlösung verbunden werden.
Ein hoher Automatisierungsgrad bietet gerade im Frozen-Bereich einen zusätzlichen Vorteil: Je weniger manuelle Prozessschritte direkt im Tiefkühllager erforderlich sind, desto geringer sind die notwendigen Aufenthaltszeiten in der kalten Arbeitsumgebung. Automatisierte Prozesse reduzieren körperlich belastende Tätigkeiten und unterstützen sichere sowie ergonomische Arbeitsabläufe.
„Wenn wir Anpassungen vornehmen testen wir diese bei Normaltemperatur. Die Abkühlphase ist ein enorm wichtiger Prozess. Denn hier zeigt sich beispielsweise, ob es zu Deformierungen von Behältern oder ähnlichem kommt“, erklärt Rudolf Hansl, Vice President Food Retail Solutions.
Integrierte Lösung bei Shufersal
Wie eine integrierte Lösung in der Praxis aussieht, zeigt das Central Fulfillment Center von Shufersal. Dort werden Sortimente aus vier Temperaturzonen innerhalb eines gemeinsamen Konzepts bearbeitet – vom Trockensortiment über Frische bis zum Tiefkühlsortiment. Die Herausforderung liegt im Zusammenspiel dieser Bereiche.
Tiefgekühlte Artikel werden nicht zwingend direkt im Frozen-Bereich kommissioniert, aber ebenso bei tiefen Minusgraden. Ein softwaregesteuertes Verweilzeitmanagement berechnet laufend, wie lange sich ein Behälter in welcher Zone befinden darf. Die dafür notwendigen Zeitvorgaben sind in den Artikelstammdaten hinterlegt.
Auch der Versand ist Bestandteil des Kühlkettenkonzepts. Tiefgekühlte Elemente werden automatisiert im zentralen Lagersystem ausgelagert und den Auftragsbehältern zugeführt. Anschließend werden die fertigen Aufträge routengenau sequenziert. So greifen Lagerung, Kommissionierung, Temperaturführung und Versand innerhalb einer Gesamtlösung ineinander.
Woolworths setzt auf Frozen-Insellösung
Auch bei Woolworths deckt die Automatisierungslösung unterschiedliche Temperaturzonen ab. Der Tiefkühlbereich ist jedoch als eigenständige Insellösung organisiert und prozessseitig nicht mit den anderen Temperaturbereichen verbunden. Das Herzstück des Frozen-Bereichs bildet das Evo Shuttle.
Darin werden sowohl die Tiefkühlartikel als auch die Kühlelemente für die Auslieferbehälter gelagert. Gleichzeitig dient das Lagersystem als Versandpuffer und stellt die fertigen Aufträge bedarfsgerecht für die Auslieferung bereit. Die Kommissionierung der Tiefkühlartikel erfolgt ebenfalls bei tiefen Minusgraden.
Erst bei der Auslagerung werden die routengenau gestapelten Auftragsbehälter aus allen Temperaturzonen für die Auslieferung zusammengeführt. Gekühlte Fahrzeuge mit getrennten Temperaturbereichen unterstützen dabei die zuverlässige Einhaltung der Kühlkette bis zur Übergabe an die Konsumentinnen und Konsumenten.
Vollautomatische Filialbelieferung mit Robotik
Für die Filialbelieferung müssen unterschiedliche Artikel stabil, transportoptimiert und passend für die jeweilige Filiale auf Paletten oder Rollbehältern bereitgestellt werden. Hier eignen sich vor allem vollautomatische Lösungen, die eine robotergestützte Kommissionierung und Palettierung sicherstellen.
Die Software berechnet auf Grundlage des Kundenauftrags das passende Packmuster und der Roboter ordnet die Gebinde anschließend entsprechend auf dem Ladungsträger an. Dabei kann die Lösung Verpackungseinheiten aus dem Trocken-, Frische-, Kühl- und Tiefkühlsortiment vollautomatisch bearbeiten.
In Kombination mit dem zentralen Lagersystem entsteht ein durchgängiger Prozess. Dieses stellt die Gebinde auftragsgerecht in der berechneten Reihenfolge bereit, und der Roboter palettiert sie. Die integrierte Transportsicherung bereitet die Ladungsträger für den Versand vor – perfekt angepasst an das jeweilige Layout der Filiale.
Software als Herzstück der Steuerung
Je mehr Temperaturzonen, Auftragsarten und Technologien zusammenspielen, desto wichtiger wird eine durchgängige Softwaresteuerung. Sie koordiniert Lagerung, Kommissionierung, Pufferung, Sequenzierung und Versand und verbindet die einzelnen Technologien zu einer Gesamtlösung mit optimierten Prozessen und Warenflüssen.
In der Filialbelieferung und im Online-Lebensmittelhandel überwacht die Software zulässige Verweilzeiten und unterstützt die Einhaltung der Kühlkette vom Wareneingang über Lagerung und Kommissionierung bis in den Versandbereich. Im Online-Lebensmittelhandel reicht diese Steuerung bis zur Übergabe an die Konsumentinnen und Konsumenten.
Evo Shuttle für minus 28 Grad ausgelegt
Das Evo Shuttle ist in allen Temperaturzonen der Lebensmittelbranche einsetzbar und für bis zu minus 28 Grad Celsius ausgelegt. Für den Einsatz im Tiefkühllager werden ausgewählte Komponenten an die besonderen Bedingungen angepasst.
Automatisierung ermöglicht kompakte Lagerstrukturen, unterstützt die zuverlässige Temperaturführung und reduziert notwendige Tätigkeiten in sehr kalten Arbeitsbereichen. Das passende Konzept richtet sich nach Sortiment, Geschäftsmodell und Warenfluss sowie nach länderspezifischen Vorgaben.
Quelle: https://www.knapp.com/wissen/blog/automatisierte-tiefkuehllogistik
Worüber spricht Hart bei Graz?
Kostenloses News Briefing aus deiner Region – 1x pro Woche für Gemeinden.
Mit der Anmeldung nimmst du die Datenschutzerklärung zur Kenntnis.